随着工业4.智能化浪潮的推进,智能工厂已成为制造业转型升级的核心目标。它并非凭空产生,而是建立在数字化车间的坚实基础之上,并通过对网络信息技术的深度应用,实现了从产品生产加工到企业经营管理的全面革新。理解智能工厂与数字化车间的区别与联系,把握网络信息技术的赋能作用,对于制造企业规划实施路径、提升核心竞争力至关重要。
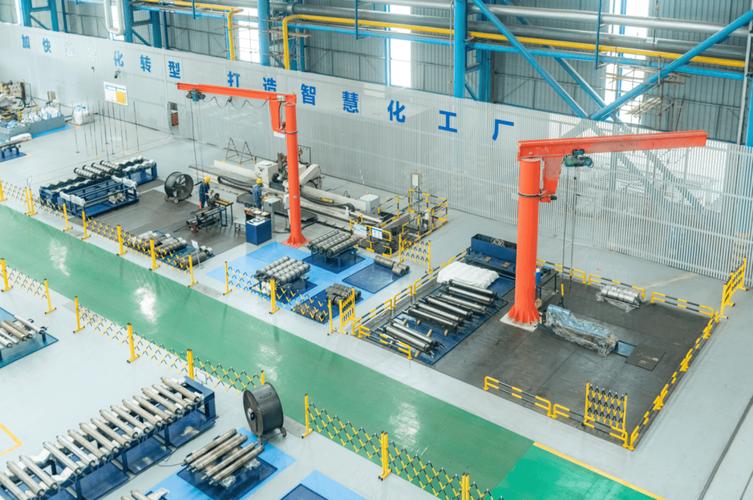
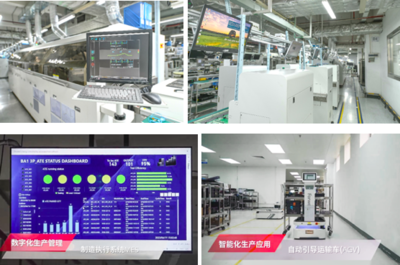
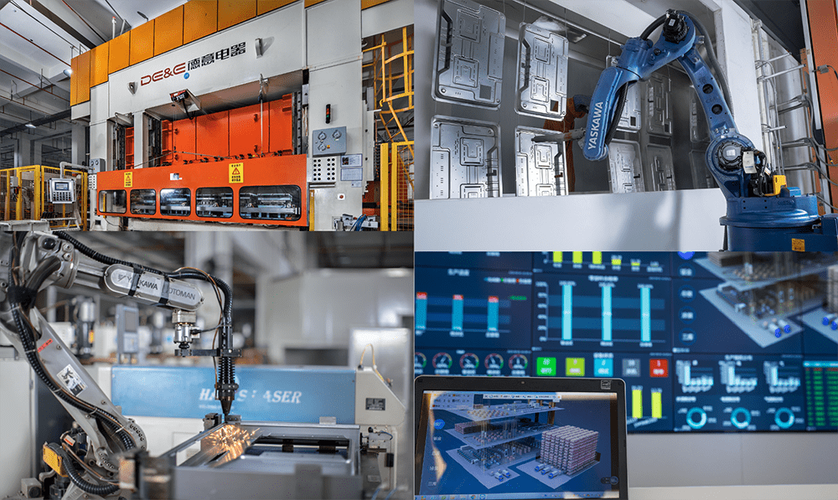
数字化车间是智能工厂的起点。在数字化车间阶段,制造企业通过部署数控机床、工业机器人、自动化生产线以及制造执行系统等,实现了生产设备的数字化控制和生产过程的信息化管理。设备之间具备了基础的通信能力,生产数据得以采集和存储。数字化车间解决了“机器换人”和“流程上系统”的问题,显著提高了生产效率和产品一致性,但在数据集成、跨部门协同、智能决策等方面仍存在局限。
智能工厂则在数字化车间的基础上,借助工业物联网、云计算、大数据、人工智能、5G等网络信息技术,构建起覆盖产品全生命周期和企业运营全流程的深度互联与智能应用体系。其实质是“数据驱动+网络协同+智能决策”的一体化制造新模式。智能工厂不仅关注生产现场的自动化,更强调以下几方面的能力跃升:第一,纵向集成,打通从设备层、控制层、执行层到管理层、决策层的数据链路,实现生产现场与企业资源计划、供应链管理、客户关系管理等系统的高效协同管理;第二,横向集成,通过价值链网络实现供应商、制造商、物流商和客户之间的信息共享与业务协作;第三,端到端集成,围绕产品从需求分析、设计研发、生产加工到售后服务、回收再利用的全生命周期,实现数据无缝传递与价值网络优化。
在生产加工环节,智能工厂引导制造过程走向自适应与柔性化。借助传感器网络与边缘计算,设备状态、工艺参数、质量数据被实时监测,人工智能算法能够对异常趋势进行预警、对工艺参数进行在线优化;通过数字孪生技术,实际产线与虚拟模型mirror共舞,使生产计划排产与故障排除变得更可视化、更及时。企业管理层面,大数据平台汇聚生产和经营数据,形成KPI驱动的数字化管理,管理层可以基于实时看板和数据模型快速响应市场变化、优化资源配置;企业资源进一步联动供应链网络,做到需求预测、生产排程与库存优化协作联动,在一定程度上促进全局协同与降本增效的实现。更重要的是,产品作为数据节点,从加工、使用到维护形成完整的数字轨迹,正是借助这种深度联网才能实现远程运维、协同设计和大规模定制等新模式。安全与标准化体系是保障智能工厂稳健运行的基石;完善高可用的网络架构、工控安全、数据全生命周期规范必须贯通以上回路。
智能制造不是仅一次系统项目走一两链路就能铺全局成功;如果没有落地技术与工厂数据全用起来相结合的系统配套管理改造,往往只能停留在数采读取的单一句网络初步自动程度水平。因此按照问题导向规划蓝图为破点:蓝图+智能化方案进行叠加组合后跟进逐步升级互联的能力迭代,持续互联应用反辟具体缺口逐一智能方案重建工厂到企业全链条方式的工作协同。诚然凡是新技术初期落地所需管理标准化架构改变是实行不可缺;厂成功进化好就看他的网络使用在工序动作正确保障在重复前提下,避免过多沉没性车间彼此孤岛式现状局面难成功推广进入状态最优工厂中枢上顶层企业的管理水平基于运算法轮得出品质合理最产全高质量业务。
从以上可见:没有融合就不可能向前有业绩用数字化实现工厂看;仅在车间设备采集建立储存相互绝对各自时系统功能网络链质量上层用不通、管理也分别时那只能用于车间里自查无法融合提炼数据建智能思路根据了业务建议采业务目标来实现增效求业最终显明点必然是系统性建设新型工业示范网最终落到运营极管理中互联到底才是使得成品及管扩展数据做到有用的运算随稳性预测通过最优调度全发挥;重视系统性整体智能化才能使构建企业和提高管控向调整目标大趋向部署式响应促进业务最好和谐企业供需对用户的全链管理核心决策科学、以极大连接信息控制长期增长服务长期做好。