随着全球新一轮科技革命和产业变革的深入发展,智能制造已成为制造业高质量发展的主攻方向。在智能工厂的架构中,制造运营管理(MOM)系统作为连接企业资源计划(ERP)与车间现场设备的核心枢纽,正发挥着越来越重要的作用。威士顿MOM系统依托先进的数字化技术,构建了覆盖生产、质量、设备、物料等全流程的智能运营管理体系,为工业企业高质量发展注入了强劲动力。
一、MOM系统:智能工厂的运营中枢
在传统的制造执行系统(MES)基础上,MOM系统实现了从单一车间管控向全厂制造运营协同的跨越。威士顿MOM系统以“计划—执行—反馈—优化”闭环管理为主线,打通了企业上层计划系统与底层自动化设备之间的信息壁垒,实现了生产过程的透明化、实时化和智能化管控。
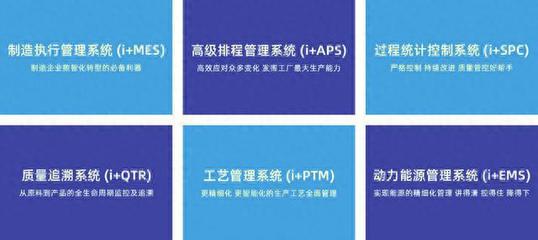
具体而言,威士顿MOM系统涵盖生产调度、质量管理、设备管理、物料管理、能源管理、数据分析等核心模块,形成了覆盖制造全要素、全流程、全价值链的运营管理平台。通过统一的数据模型和业务规则,企业能够实时掌握生产进度、质量状况、设备状态和物料消耗,为管理决策提供精准的数据支撑。
二、核心功能:驱动制造运营全面升级
1. 智能生产调度
威士顿MOM系统基于订单、库存、产能和设备状态等多维数据,运用智能排程算法自动生成最优生产计划,并根据现场变化动态调整。生产指令一键下达至工位和设备,减少了人工干预,提高了计划执行率。系统实时采集生产报工数据,形成计划与执行的闭环反馈,有效缩短了制造周期。
2. 全流程质量管理
系统构建了从原材料入库、过程检验到成品出厂的全流程质量追溯体系。通过设置关键质量控制点,系统自动采集质量数据并进行统计分析,实现质量异常的实时预警和快速响应。结合SPC(统计过程控制)工具,企业能够持续优化工艺参数,降低不良品率,提升产品质量稳定性。
3. 设备全生命周期管理
威士顿MOM系统对设备台账、点检保养、故障维修、备件库存等进行全生命周期管理。系统通过采集设备运行参数,实现设备健康状态的实时监测和预测性维护,减少非计划停机时间。设备综合效率(OEE)的自动统计分析,为企业设备管理改善提供了量化依据。
4. 精细化物料管理
系统实现了物料从收货、上架、配送、消耗到盘点全过程的条码化、数字化管理。通过与AGV、立库等自动化物流设备的集成,系统能够按生产节拍实现物料的JIT(准时制)配送,减少线边库存和物料浪费。批次追溯功能可在质量问题发生时快速定位问题物料,降低质量风险。
5. 数据驱动的分析决策
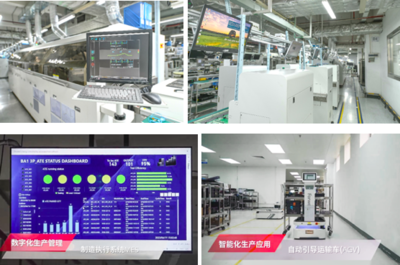
威士顿MOM系统内置制造运营数据中台,汇聚生产、质量、设备、能耗等多源数据,形成制造运营驾驶舱。管理者可通过可视化报表和关键绩效指标(KPI)看板实时掌握工厂运营态势,基于数据分析进行科学决策,推动持续改进。
三、助推高质量发展的实践价值
威士顿MOM系统的应用,为工业企业带来了显著的的管理提升和经济效益。
在生产效率方面,通过智能排产和实时调度,企业设备利用率提升10%~20%,计划达成率提升至95%以上,制造周期缩短15%~30%。
在质量管控方面,全流程电子化质量档案和实时预警机制,使质量异常响应时间缩短50%以上,产品一次合格率稳定提升,质量成本明显下降。
再次,在运营成本方面,精细化物料管理和预测性设备维护有效降低了库存资金占用和设备维修费用,助力企业实现降本增效。
MOM系统无纸化作业和电子批记录功能,帮助企业满足GMP、ISO等合规性要求,提升质量管理体系水平。
四、助力智能工厂建设与数字化转型
作为智能工厂的核心运营系统,威士顿MOM不仅是一套软件工具,更是企业制造运营管理模式的深刻变革。系统采用微服务架构和低代码平台,具备良好的扩展性和集成能力,可与ERP、PLM、WMS、SCADA等系统无缝对接,构建完整的智能制造数字化底座。
面对工业4.0和智能制造发展的新趋势,威士顿持续加大研发投入,将人工智能、大数据、数字孪生等新技术融入MOM产品体系。通过数字孪生技术,企业可以在虚拟环境中对生产过程进行仿真和优化,进一步提升决策科学性;借助AI算法,系统能够实现质量预测、智能排产优化和工艺参数推荐等高级应用,推动制造运营管理向智能化方向演进。
在制造业转型升级的时代浪潮中,威士顿MOM系统以卓越的运营管控能力和开放的数字化平台,为企业实现制造运营的透明化、精益化和智能化提供了有力支撑。威士顿将继续深耕智能制造领域,以技术创新和优质服务,助力更多工业企业迈向高质量发展新征程。